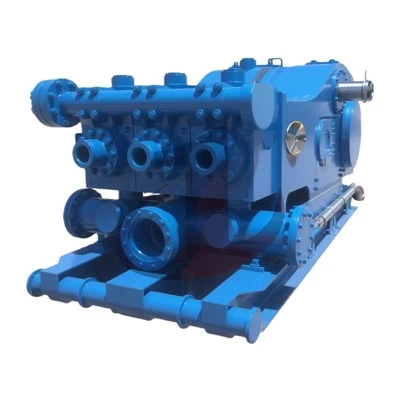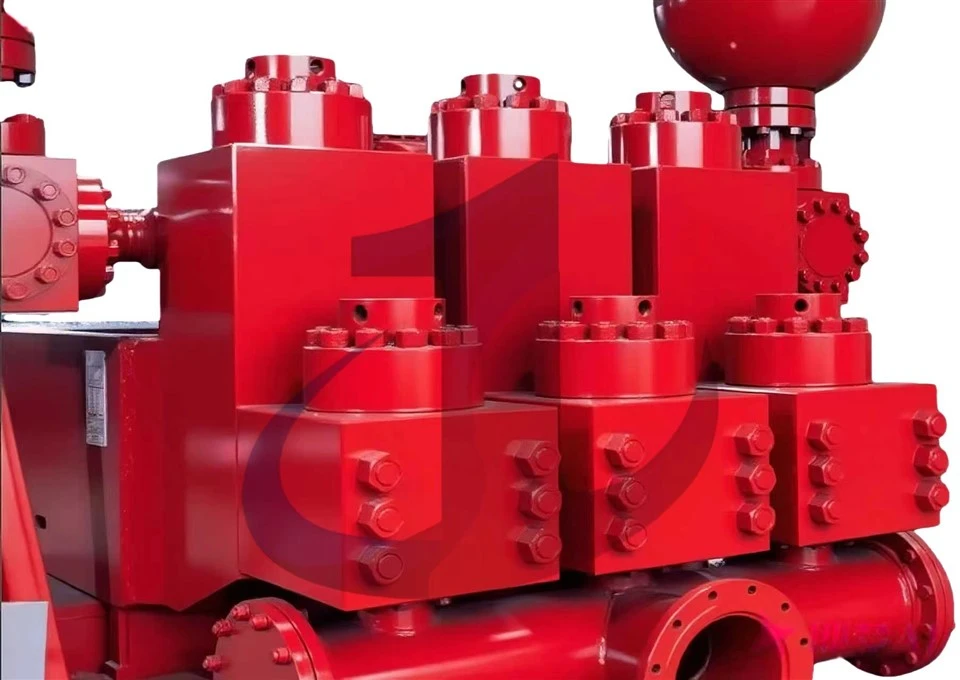
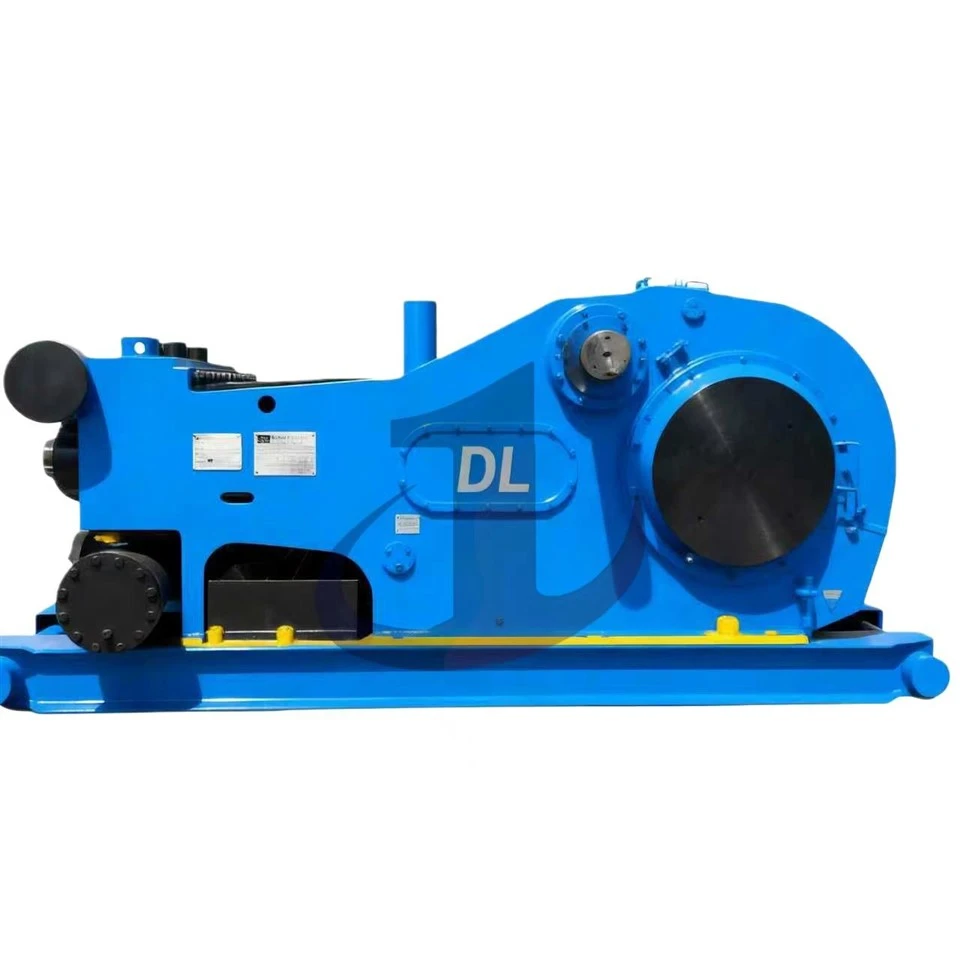
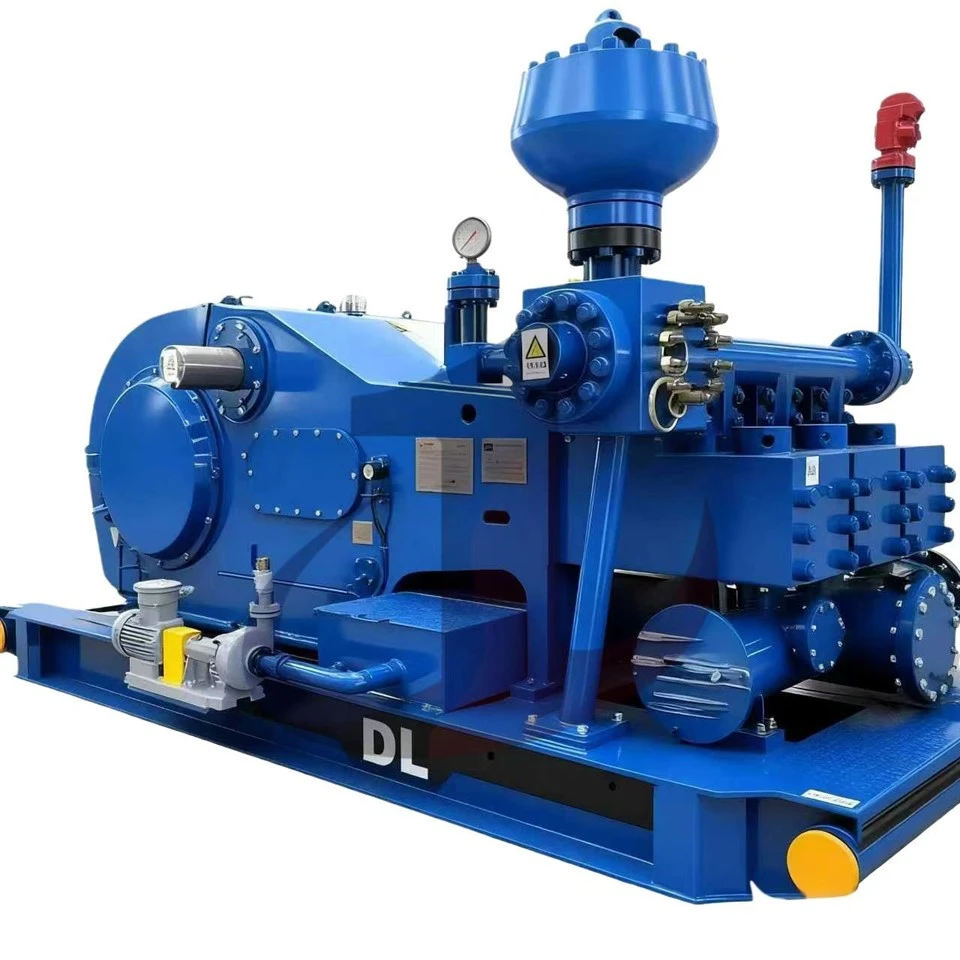
Integrazione e analisi applicativa della pompa per liquami Honghua HHF-1300/1600 e del sistema di assemblaggio e disassemblaggio rapido Mission Blak-Jak™
Struttura del rack e processo di eliminazione dello stress
Il telaio della pompa per fanghi della serie HHF utilizza una struttura saldata in piastre di acciaio ad alta resistenza. Rispetto ai tradizionali telai fusi, questo design saldato garantisce una maggiore rigidità riducendo significativamente il peso. Per eliminare le sollecitazioni termiche residue dalla saldatura, tutti i telai vengono sottoposti a una rigorosa ricottura complessiva prima della lavorazione. Questo processo critico previene la deformazione geometrica in caso di stress alternato di carico elevato-prolungato (HHF-1600 funzionante a 120 SPM). Tale deformazione causerebbe deviazioni di coassialità tra l'albero motore, l'albero del pignone e la piastra di guida della traversa, portando infine al surriscaldamento dei cuscinetti e all'usura prematura dei componenti mobili.
Sistema di trasmissione: vantaggi dinamici dell'ingranaggio a spina di pesce
Sia l'HHF-1300 che l'HHF-1600 utilizzano ingranaggi a spina di pesce per la trasmissione primaria con un rapporto di trasmissione di 4.206:1. Questa scelta progettuale rispetto agli ingranaggi diritti o conici risponde all'esigenza fondamentale di una trasmissione stabile della coppia nelle operazioni di perforazione di pozzi profondi.
- Autobilanciamento della forza assiale-: l'ingranaggio del telaio A- è costituito da due ingranaggi elicoidali con angoli dell'elica opposti. Questa struttura garantisce che le spinte assiali generate durante l'ingranamento degli ingranaggi si annullino a vicenda. Di conseguenza, i cuscinetti principali dell'albero pignone e dell'albero motore non sono soggetti a carichi assiali aggiuntivi, prolungandone notevolmente la durata.
- Grado di sovrapposizione e stabilità: l'ingranaggio V- ha un grado di sovrapposizione più elevato, ovvero vengono impegnati più denti contemporaneamente. Ciò rende la distribuzione del carico più uniforme, la trasmissione più stabile e le vibrazioni e il rumore ad alta velocità vengono significativamente ridotti, il che è molto importante per proteggere lo strumento di precisione e la tubazione ausiliaria sul corpo della pompa.
gruppo albero motore e testa a croce
L'albero motore, il componente mobile principale del gruppo motore, presenta un design eccentrico integrale nella serie HHF, fuso o forgiato in acciaio legato. Questo design offre robustezza complessiva e resistenza alla fatica superiori rispetto agli alberi motore compositi.
- Traversa e piastra guida: la traversa, un componente critico che collega la biella e l'asta intermedia, è progettata per resistere all'usura nelle pompe HHF. Tipicamente realizzato in ghisa sferoidale e dotato di piastre guida sostituibili, resiste principalmente alla spinta laterale (Side Thrust) generata dall'oscillazione della biella, garantendo che allo stelo del pistone all'estremità idraulica venga trasmessa solo la pura forza assiale.
- Asta di prolunga e tenuta: l'asta di prolunga (asta di prolunga) presenta una struttura a doppia-tenuta che penetra nella piastra divisoria del lato-alimentazione, impedendo efficacemente che il fluido di perforazione dal lato idraulico entri nel serbatoio dell'olio-del lato alimentazione e bloccando al tempo stesso le perdite di lubrificante.
Sistema di lubrificazione: doppia protezione da schizzi e lubrificazione forzata
Per garantire che tutte le coppie di attrito nella parte di potenza possano essere completamente lubrificate in varie condizioni di lavoro, l'HHF-1300/1600 adotta un sistema di lubrificazione composto che combina lubrificazione forzata e lubrificazione a sbattimento.
- Lubrificazione forzata: la pompa dell'olio per ingranaggi fornisce olio lubrificante direttamente ai componenti chiave come il cuscinetto principale, il cuscinetto della biella e il perno della traversa attraverso le tubazioni. Questo non solo lubrifica queste parti ma dissipa anche il calore generato dall'attrito.
- Lubrificazione a sbattimento: si basa sulla rotazione dell'ingranaggio grande per spruzzare l'olio nella vasca d'olio sulla superficie del dente e sulla piastra di guida della testa a croce, come mezzo di lubrificazione ausiliario, per garantire che il guasto improvviso o l'istante di avvio della pompa dell'olio possa anche fornire una protezione di lubrificazione di base.
Punti critici e limitazioni ingegneristiche della tradizionale manutenzione delle estremità idrauliche
Dilemma di attrito ed "effetto martello" della connessione filettata
Il fissaggio tradizionale della cassa del cilindro e la tenuta del coperchio della valvola si basano su fermi filettati o bulloni flangiati di grandi-dimensioni. Nei siti di perforazione, queste connessioni filettate devono affrontare sfide impegnative:
Grippaggio della filettatura: le particelle solide nei fluidi di perforazione, nei sali e la micro-usura in condizioni di alta-pressione possono facilmente causare corrosione o intasamento delle particelle negli spazi della filettatura.
- La relazione non lineare tra coppia e precarico: i principi ingegneristici indicano che solo circa il 10% della coppia applicata a un dado viene convertito nella tensione effettiva del bullone (ovvero, forza di serraggio), mentre il restante 90% viene dissipato dall'attrito della filettatura e dall'attrito della superficie finale. Questo rapporto diventa ancora più basso quando le filettature sono arrugginite o scarsamente lubrificate.
- Pericoli derivanti dallo smontaggio del martello: per superare l'enorme attrito statico durante la rimozione di un dado grippato, gli operatori devono utilizzare un martello pesante per colpire una chiave specializzata.
- Rischi HSE: questa è una zona ad alto-rischio di incidenti con lesioni personali su piattaforme di trivellazione, dove lesioni da schiacciamento delle dita, lesioni agli occhi dovute a detriti volanti e danni muscoloscheletrici cronici sono eventi comuni.
Danni al dispositivo: impatti violenti ripetuti porteranno alla deformazione della filettatura, alla rottura del foro di montaggio del telaio e persino al danneggiamento del corpo del modulo terminale idraulico.
Il problema dell'usura eccentrica causata dal centraggio rigido
Nella configurazione standard il collegamento tra lo stelo ed il tirante intermedio è rigido. Tuttavia, a causa dell'assestamento della fondazione del telaio, dell'usura della piastra di guida della traversa o di piccoli errori durante l'installazione della camicia del cilindro, è difficile mantenere l'allineamento assoluto tra la linea centrale del pistone e la linea centrale della camicia del cilindro.
Questa **deviazione di coassialità (disallineamento)** fa sì che il pistone eserciti una forza laterale persistente sulla parete interna della camicia del cilindro durante il movimento alternativo.
- La conseguenza è che la gomma poliuretanica su un lato del pistone è eccessivamente-compressa, il calore di attrito aumenta notevolmente, la gomma invecchia e si stacca rapidamente, potrebbe verificarsi un guasto della tenuta sull'altro lato e potrebbe verificarsi l'incidente del "pistone pungente".
Efficienza di manutenzione e tempi di non-produzione (NPT)
La sostituzione della camicia del cilindro e del pistone è l'attività di manutenzione più frequente delle pompe per fanghi. Con i tradizionali metodi di martellamento, la sostituzione di tutti i componenti di una pompa a tre-cilindri richiede in genere 3-4 ore, ed è necessario che almeno tre lavoratori qualificati lavorino a turni. Per le piattaforme di perforazione con tariffe giornaliere elevate (soprattutto piattaforme offshore), questo tempo di inattività di 4 ore si traduce in perdite economiche dirette di decine di migliaia di dollari.


Mission Blak-Jak™ System Integration: principi tecnici e componenti principali
Sistema di pressatura a cilindro Blak-Jak: disaccoppiamento tra tensionamento idraulico e bloccaggio meccanico
Questo è il nucleo del sistema Blak-Jak, che separa fisicamente le funzioni di "generazione della forza di serraggio" e "mantenimento della forza di serraggio" tra Hydra-CEL™ e Lok-CEL™ rispettivamente.
Lok-CEL™ (unità di bloccaggio meccanico)
Lok-CEL è un componente permanente del corpo della pompa progettato per sostituire i tradizionali gruppi premistoppa filettati. Costruito in acciaio legato ad alto rendimento-, può sopportare carichi ciclici estremi generati da pompe che funzionano a pressioni di scarico di 5000 PSI o 7500 PSI.
- Caratteristiche di progettazione: Lok-CEL elimina complessi meccanismi idraulici, garantendo assoluta affidabilità in condizioni operative difficili. Mantiene la posizione della canna del cilindro attraverso un anello di bloccaggio a rotazione manuale (Locking Ring).
Hydra-CEL™ (strumento di tensionamento idraulico)
Hydra-CEL è uno strumento idraulico rimovibile progettato esclusivamente per l'installazione o la rimozione delle camicie dei cilindri.
- Scienza dei materiali: progettato per il funzionamento-di un singolo utente, il corpo principale dell'Hydra-CEL è costruito in lega di alluminio-di grado aeronautico. Questo materiale presenta una bassa densità (circa un-terzo di quella dell'acciaio), riducendo il peso dell'utensile di oltre il 25%. La sua superficie anodizzata fornisce un'eccezionale resistenza alla corrosione, resistendo efficacemente all'erosione sia della salamoia che dei fluidi di perforazione.
- principio operativo:
- Fase di installazione: montare Hydra-CEL sul Lok-CEL e collegare la pompa idraulica manuale.
- Tensionamento idraulico: l'olio idraulico viene pompato, generando una notevole forza assiale da Hydra-CEL per allungare i bulloni di collegamento di Lok-CEL e contemporaneamente comprimere la camicia del cilindro verso l'interno. Questo processo comprime la guarnizione della camicia del cilindro alla capacità di carico progettata.
- Bloccaggio a coppia zero-: mantenendo la pressione idraulica, l'operatore stringe semplicemente manualmente l'anello di bloccaggio sul Lok-CEL finché non entra in contatto con la superficie terminale del corpo della pompa.
- Rilascio e rimozione: rilasciare la pressione idraulica. La forza della molla del bullone viene assorbita dall'anello di bloccaggio, fissando saldamente la camicia del cilindro. Rimuovi lo strumento Hydra-CEL.
- Analisi dei vantaggi: L'intero processo non richiede martellamento, poiché la forza di serraggio applicata alla flangia della canna del cilindro è interamente determinata dalla pressione idraulica, garantendo estrema precisione e uniformità. Ciò elimina la deformazione della flangia o il sovraccarico localizzato della guarnizione di tenuta causato da un precarico irregolare dei bulloni.
Gruppo stelo pistone autocentrante HydrA-LIGN™-
- Meccanismo flottante: il design dell'asta HydrA-LIGN incorpora un giunto specializzato che consente al pistone di eseguire sia il movimento radiale che la deflessione angolare rispetto all'asta intermedia.
- Effetto di attrito: questa capacità "fluttuante" consente al pistone di cercare automaticamente il centro geometrico della camicia del cilindro. Nella teoria della lubrificazione fluida, aiuta a mantenere un film lubrificante uniforme tra la gomma del pistone e la parete della camicia del cilindro, prevenendo l'attrito a secco.
- Durata di servizio prolungata: i dati sul campo indicano che l'uso delle aste HydrA-LIGN prolunga significativamente la durata di servizio dei pistoni e delle canne dei cilindri eliminando i carichi laterali e riducendo al tempo stesso l'usura del premistoppa dell'asta intermedia.
Sistema di copertura della valvola-a montaggio rapido Torque Pro™
L'HHF-1300/1600 utilizza alloggiamenti delle valvole API 7#, i cui coperchi delle valvole pesanti e difficili-da smontare sono gestiti dal sistema Torque Pro attraverso l'integrazione della tecnologia idraulica.
- Smontaggio a un quarto-di giro: il sistema utilizza una chiave idraulica per tensionare la piastra di copertura della valvola. Una volta che la pressione idraulica rilascia il precarico, l'operatore deve semplicemente ruotare la piastra di un quarto di giro per rimuoverla.
- Miglioramento della sicurezza: ciò elimina la necessità di far oscillare un grande martello nello spazio ristretto della testa della pompa, riducendo significativamente i rischi operativi.
Materiale del modulo terminale idraulico e parametri prestazionali della pompa HHF
Specifiche metallurgiche del modulo terminale idraulico
Per pressioni di esercizio comprese tra 5.000 PSI e 7.500 PSI, il modulo terminale idraulico deve dimostrare resistenza e tenacità eccezionali.
- Selezione dei materiali: i moduli terminali idraulici della serie HHF sono generalmente forgiati in AISI 4135 (acciaio legato al cromo-molibdeno) o AISI 8620 (acciaio legato al nichel-cromo-molibdeno).
AISI 4135: con eccellente temprabilità e resistenza alla fatica, è adatto per carichi pulsanti ad alta-pressione.
AISI 8620: essendo un acciaio da indurimento superficiale-, raggiunge un'eccezionale durezza superficiale e un'eccezionale resistenza all'usura dopo la cementazione, pur mantenendo un'eccellente tenacità al centro.
- Trattamento termico: la forgiatura viene normalizzata, bonificata e rinvenuta per ottenere il range di durezza Brinell HB 285-330.
Limite di durezza inferiore (HB 285): garantisce che la cavità interna non subisca "dilavamento" in caso di erosione del fluido ad alta-pressione.
Limite superiore di durezza (HB 330): impedisce al materiale di diventare eccessivamente fragile ed evita cricche da fatica nelle aree di concentrazione delle tensioni (ad esempio, linee di intersezione o aperture di fori).
- Qualità della lavorazione: la smussatura e la finitura superficiale all'intersezione delle cavità sono fondamentali. Il modulo HHF richiede che l'area di contatto tra i due fori conici di posizionamento non sia inferiore al 75% dopo la laminazione per garantire un collegamento rigido con il telaio.
Scheda dati completa sulle prestazioni HHF-1600
Tabella 1: Parametri prestazionali della pompa per liquami Macro HHF-1600 (basata su una corsa da 12 pollici/304,8 mm)
|
diametro della camicia del cilindro (pollici) |
Diametro camicia cilindro (mm) |
Pressione massima di scarico (PSI) |
Dislocamento (GPM) a 120 SPM |
Cilindrata (L/s) a 120 SPM |
osservazioni |
|
7" |
177.8 |
3,689 |
826 |
52.1 |
Grande cilindrata, comunemente utilizzata per la perforazione di superficie |
|
6 3/4" |
171.5 |
3,978 |
772 |
48.7 |
|
|
6 1/2" |
165.1 |
4,303 |
719 |
45.3 |
|
|
6" |
152.4 |
5,000 |
610 |
38.5 |
Pressione nominale massima (modulo standard) |
|
5 1/2" |
139.7 |
5,556* |
528 |
33.3 |
*È richiesto il modulo ad alta pressione (7500 PSI). |
|
5" |
127.0 |
6,723* |
444 |
28.0 |
*È richiesto il modulo ad alta pressione (7500 PSI). |
|
4 1/2" |
114.3 |
7,500* |
367 |
23.1 |
condizioni di lavoro con pozzo profondo/pressione ultra alta |
Nota: l'HHF-1300 ha una potenza in ingresso nominale di 1300 HP. Pur mantenendo la stessa portata (poiché l'estremità idraulica è universale), la pressione nominale verrà corrispondentemente ridotta a parità di dimensioni della camicia del cilindro.
Confronto tra efficienza operativa e analisi economica
Confronto tra processi lavorativi: sostituzione di tutti e tre i cilindri
Tabella 2: Confronto tra il tempo di operazione di manutenzione e la scomposizione dell'azione
|
fare un passo |
Sistema OEM originale (attacco martello) |
Sistema Mission Blak-Jak™ |
analisi della varianza |
|
assegnazione del personale |
3 persone (a turno fanno oscillare il martello, una tiene la chiave inglese) |
1 persona (aziona la pompa idraulica manuale e gli strumenti leggeri) |
Riduzione del 66% del costo del lavoro |
|
Preparazione allo smontaggio |
Portare martelli pesanti e chiavi a percussione. |
Rimuovi il kit Hydra-CEL portatile. |
L’intensità del lavoro è stata notevolmente ridotta. |
|
processo di rilassamento |
La lama del dado è stata colpita violentemente. Se la filettatura è arrugginita, potrebbero essere necessarie decine di minuti o addirittura il taglio del gas. |
Collegare il tubo idraulico, premere per allungare il bullone, quindi allentare manualmente l'anello di bloccaggio. |
Impatto fisico e forza statica idraulica |
|
Rimuovere il componente |
Ruotare il coperchio filettato grande verso il basso (sono necessari più giri). |
Dopo la decompressione, rimuovi l'Hydra-CEL ed estrai il leggero Lok-CEL. |
Tempo ridotto del 90% |
|
Processo di installazione |
Il ri-serraggio è estremamente difficile e soggetto a errori. Usa un martello pesante per colpire ripetutamente finché non ti senti sicuro. |
Il sistema idraulico si estende fino alla pressione preimpostata (ottenendo una forza di bloccaggio precisa), quindi viene attivato il bloccaggio manuale. |
Elimina gli errori di coppia umana |
|
Tempo totale |
3-4 ore |
Da 45 minuti a 1 ora |
Miglioramento dell'efficienza del 75%. |
Calcolo del beneficio economico
Supponendo che una piattaforma di perforazione in acque profonde abbia un tasso di spread giornaliero di 100.000 dollari, ciò si traduce in circa 4.166 dollari l'ora.
- Costo dell'approccio tradizionale: 4 ore di inattività=$ 16.664.
- Costo del metodo Blak-Jak: $ 4.166 per 1 ora di inattività.
- $ 12.498 risparmiati per lavoro.
Considerando la frequenza di sostituzione della camicia del cilindro, del pistone e della sede della valvola in un anno, la pompa può far risparmiare decine di migliaia di dollari USA in costi nascosti di tempo non produttivo all'anno, che non includono l'enorme risarcimento e il rischio legale evitati grazie alla riduzione degli infortuni sul lavoro.
Etichetta sexy: honghua hhf-1300 hhf-1600 con pompa per fango blak-jak, Cina honghua hhf-1300 hhf-1600 con pompa per fango blak-jak produttori, fornitori, fabbrica